Чертёж пружины: какие параметры нужны заводу для цены и срока
Какие параметры должны быть на чертеже пружины, чтобы завод назвал цену и срок: обязательный минимум, шесть типичных пробелов, ГОСТ и GB, альтернативы без чертежа.
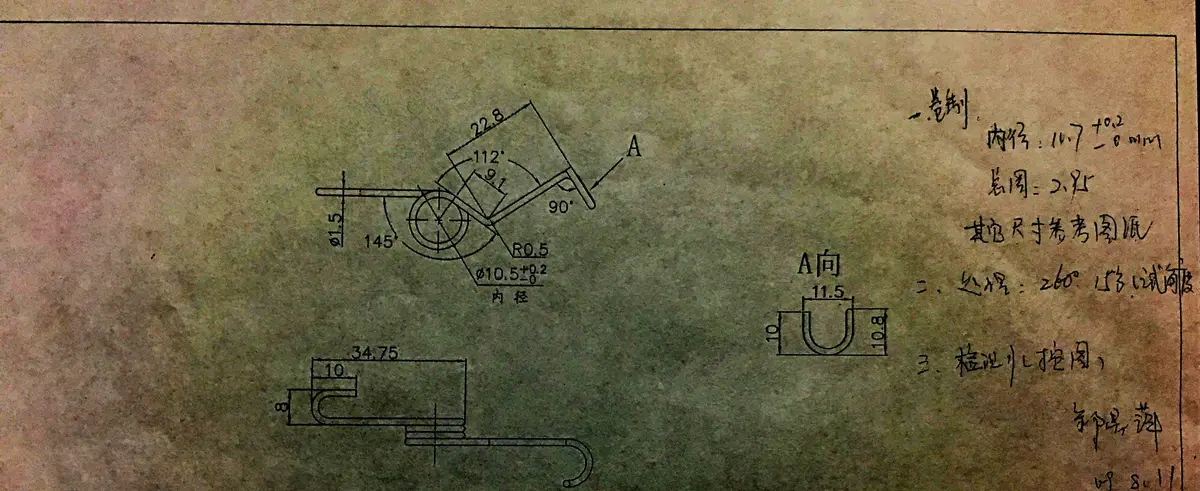
Запрос «сколько стоит пружина по чертежу» почти всегда приходит раньше, чем сам чертёж. Закупщик хочет понять порядок цифр до того, как тратить время инженера на оформление документа, и это разумно. Но в пружинном производстве цена и срок — не свойства материала или типа изделия, а результат конкретной геометрии, конкретного материала и конкретных требований к контролю. Одна и та же «пружина сжатия 20×100» может стоить втрое дороже или дешевле своего визуального близнеца — разница будет в допуске на жёсткость, в типе концов и в том, требуется ли дробеструйное упрочнение.
Поэтому дальше речь пойдёт не о том, «как правильно чертить», а о том, что завод физически считает по вашим данным. Цель простая: чтобы после отправки чертежа вы получили предложение, пригодное для сравнения с другими, а не письмо с вопросами, которые растянут переписку на две недели.
Почему без чертежа не бывает цены
Коммерческое предложение на пружину — это сумма по восьми позициям, и каждая из них определяется данными чертежа. Когда этих данных нет, завод вынужден либо задавать вопросы, либо — что хуже — считать по догадкам и закладывать в цену риск. Второй вариант всегда дороже для покупателя.
| Что заводу нужно знать | Что из этого рассчитывается |
|---|---|
| Диаметр проволоки d | масса заготовки и стоимость материала, номер навивочного станка, необходимость горячей навивки |
| Диаметры D, D1, D2 и свободная длина L0 | расход проволоки и длина развёртки, габарит оснастки, вместимость упаковки |
| Число рабочих витков, шаг, тип концов | машинное время навивки, необходимость поджатия и шлифовки торцов |
| Марка материала | цена проволоки, режим термообработки, необходимость закалки с отпуском |
| Нагрузки при заданных высотах (или жёсткость) | расчёт геометрии и программа подтверждающего испытания нагрузкой |
| Допуски | класс точности, объём контроля, допустимая доля корректировок |
| Обработка поверхности | покрытие или дробеструйное упрочнение: стоимость, срок, отдельная операция |
| Планируемая партия | оснастка, наладка, режим запуска — от единичной позиции до серии |
Обратите внимание на последнюю строку. Партия — тоже параметр расчёта, хотя её нет на чертеже. Именно поэтому в ответ на «дайте цену по чертежу» грамотный поставщик всегда спрашивает объём: от него зависит, амортизируется ли наладка на одну позицию или на тысячу. Как это влияет на экономику заказа, мы подробно разбирали в статье о том, из чего складывается цена пружины на заказ.
Обязательный минимум на чертеже пружины
Ниже — набор параметров, при котором расчёт запускается без уточняющих вопросов. Это не формальный перечень «для галочки»: каждый пункт закрывает конкретную неопределённость в производстве.
| Параметр | Как задаётся | Зачем нужен заводу | Если параметра нет |
|---|---|---|---|
| Диаметр проволоки d | Ø с допуском | определяет станок, оснастку и материал | расчёт невозможен в принципе |
| Диаметры пружины | D (наружный), D1 (средний), D2 (внутренний) — минимум два из трёх | проверка согласованности геометрии и посадки в узел | инженер восстанавливает третье значение сам, риск ошибки в посадке |
| Свободная длина L0 | мм, с допуском | длина развёртки, габарит, упаковка | невозможно определить расход материала и стоимость |
| Число витков | рабочих n и общее | время навивки, жёсткость | расчёт жёсткости становится предположением |
| Направление навивки | правое / левое | кинематика узла, работа в паре | пружина может не встать в механизм или работать неверно |
| Тип концов | поджатые, шлифованные, открытые, закрытые | операция поджатия и шлифовки, устойчивость при сжатии | тип выбирается «по умолчанию» — и часто не тот |
| Нагрузка при заданной высоте | P1 при H1, P2 при H2 (или жёсткость) | главный критерий приёмки, программа испытания | жёсткость подбирается косвенно, приёмка становится спорной |
| Материал | марка по ГОСТ/GB или требование по условиям работы | цена, режим термообработки, коррозионная стойкость | завод предлагает свой ходовой материал, что не всегда приемлемо |
| Обработка поверхности | тип покрытия и/или дробеструйное упрочнение | отдельная операция, влияющая на стоимость и срок | покрытие не закладывается в цену и всплывает позже |
Практическое замечание по диаметрам: задавать все три (D, D1, D2) не обязательно, но два — нужно. Если указан только наружный, остальные восстанавливаются через диаметр проволоки, и любая нестыковка в допусках превращается в вопрос на согласовании.
Отдельно про нагрузку. «Жёсткость примерно 15 Н/мм» не работает: жёсткость — расчётная величина, а приёмка на стенде идёт по нагрузке при конкретной высоте. В чертеже должна стоять связка «высота — нагрузка», а не одно число.
Чего чаще всего не хватает: шесть типичных пробелов
По опыту разбора входящих чертежей, шесть пробелов повторяются с завидным постоянством. Каждый из них стоит одного-двух кругов переписки или, что дороже, партии, которую придётся переделывать.
1. Рабочая высота без нагрузки или нагрузка без высоты. Указано «P = 300 Н», но не сказано, при какой высоте — или указана высота H1, но не сказано, какая нагрузка должна быть в этой точке. Без пары «высота — нагрузка» приёмочное испытание превращается в переговоры.
2. Допуск на жёсткость не задан. Разброс по жёсткости есть всегда, и он нормируется. Если в чертеже стоит «жёсткость 12 Н/мм» без допуска, класс точности предложит завод — и он может не совпасть с тем, что нужно узлу.
3. Направление навивки отсутствует. Для одиночной пружины это часто не критично, но в паре (двухпружинный узел подвески, механизм с винтовой парой) левая и правая не взаимозаменяемы. Если направление не указано, завод изготовит правое — самое частое исполнение.
4. Тип концов описан словами. «Концы обработаны» — не параметр. Нужно конкретно: поджатые и шлифованные, поджатые без шлифовки, открытые. От этого зависит и жёсткость (поджатые витки не работают), и стоимость (шлифовка — отдельная операция), и устойчивость при сжатии.
5. Термообработка и твёрдость не заданы. Для пружины из пружинной стали режим обработки фактически определяет упругие свойства. Если на чертеже нет ни требования по твёрдости, ни указания на закалку с отпуском, завод применит типовой режим для этой марки — обычно это правильно, но знать, что вы получаете по умолчанию, полезно.
6. Покрытие указано названием, а не требованием. «Оцинковать» без толщины и без указания, наносится ли покрытие на всю поверхность, приводит к спору на приёмке. Для агрессивных сред добавьте требование к подготовке поверхности перед покрытием.
Сюда же стоит отнести седьмой, не технический пробел: единицы измерения и проекция. Дюймовый чертёж без пометки о дюймах — классическая причина ошибки в 25 раз, а первый и третий угол дают зеркально прочитанные виды. Оба вопроса решаются одной строкой в штампе, но проверить это лучше до отправки.
Разные школы чертежа: чем ГОСТ-оформление отличается от GB на практике
Утверждение «мы работаем по ГОСТ» и «мы работаем по GB» не означает, что чертежи несовместимы. Речь о разных привычках оформления, и знать их полезно, чтобы не тратить время на взаимные уточнения.
| Что сравниваем | ГОСТ-оформление | GB-оформление (китайская практика) |
|---|---|---|
| Нормирование точности | класс точности и разряд по стандарту на пружины | класс точности по национальному стандарту на пружины, часто с указанием группы |
| Запись размеров | размеры на видах, параметры — в таблице или в технических требованиях | чаще плоская выноска всех размеров на одном виде плюс список технических требований |
| Материал | марка по ГОСТ (например, 65Г, 60С2А) | марка по GB (65Mn, 60Si2MnA), близкая по свойствам, но не идентичная по буквам |
| Неуказанные допуски | ссылка на стандарт в технических требованиях | ссылка на национальный стандарт, часто с указанием класса |
| Проекция | первый угол (европейская практика) | первый угол, но в экспортных чертежах встречается и третий |
| Язык технических требований | формулировки стандарта | иероглифика + английские пометки в экспортных версиях |
Практический вывод один: не переписывайте чертёж под чужую школу. Отправляйте оригинал — с материалом по своей системе и указанием класса точности: завод, работающий с российскими заказчиками, читает и ГОСТ-, и GB-оформление, а сложности возникают не из-за формы, а из-за отсутствия данных. Если материал задан маркой по ГОСТ, а ходового аналога на складе нет, инженер предложит замену с обоснованием — подробнее в материале про стали 65Г и 60С2А и их китайские аналоги.
Разграничим момент, который часто путают. Стандарт (ГОСТ, DIN, EN) отвечает, какие бывают классы точности и как нормируются параметры; чертёж отвечает, какая именно пружина нужна в узел. Первое — справочная рамка, её разбор есть в статье о требованиях ГОСТ и DIN к пружинам; второе — производственное задание.
Если чертежа нет: три рабочие альтернативы
Отсутствие чертежа — не тупик. На практике используются три пути, и каждый даёт разную точность.
| Путь | Что нужно предоставить | Точность результата | Когда подходит |
|---|---|---|---|
| Образец | демонтированная пружина целиком, желательно с сохранением исходной геометрии | высокая: завод обмеряет и восстанавливает чертёж, вы его подтверждаете | есть ломаная или отработавшая пружина, узел доступен |
| Обмер по месту | посадочный диаметр (отверстие или оправка), свободная и рабочая высота, ход, фото узла, ограничения по габариту | средняя: геометрия восстановима, нагрузка — расчётная | пружина утеряна или разрушена, но узел вскрыт |
| Обратный расчёт по нагрузке | рабочая нагрузка, рабочий ход, габаритные ограничения, среда и температура эксплуатации | расчётная: завод проектирует пружину под ваш режим | новая конструкция, пружины ещё не существует |
Первый путь точнее всего, но у него есть подвох: образец, проработавший в узле, уже потерял часть свободной длины (осадка), поэтому обмерять его нужно с поправкой — и сразу сообщить, что пружина была в эксплуатации. Второй путь работает, когда известны посадочные размеры: даже диаметр отверстия и глубина гнезда задают серьёзные ограничения. Третий — единственный для новой конструкции, но требует наибольшей дисциплины по входным данным: расчёт ведётся от нагрузки и хода, остальное подбирается.
Общее правило для всех трёх путей: восстановленный чертёж возвращается вам на подтверждение до запуска. Это не формальность — именно на этом шаге ловятся расхождения между «как было» и «как надо».
Что происходит с чертежом дальше: 24 часа, образцы, первая партия
После получения данных запускается стандартная цепочка. Первый шаг — технологический разбор: инженер проверяет, реализуема ли геометрия на имеющемся оборудовании и нет ли конструктивных проблем — слишком большой шаг относительно диаметра проволоки, недостаточная устойчивость при сжатии у длинных пружин малого диаметра, несовместимые требования к концам. Здесь часто выясняется, что чертёж надо скорректировать, и лучше узнать об этом до расчёта, а не после первой партии.
Второй шаг — коммерческое предложение: по чертежу считается стоимость и срок. У нас расчёт занимает до 24 часов при условии, что данные полные; запрос без нагрузок или без типа концов возвращается с вопросами, и это нормальный обмен, а не отговорка.
Третий шаг — образцы за 48 часов с момента согласования чертежа. Именно с согласования, а не с первого письма: производство запускается по подтверждённому документу. Как устроены эти двое суток и какие условия делают срок реальным, мы разбирали отдельно в статье об образцах пружин за 48 часов.
Четвёртый шаг — согласование первой партии. Здесь чертёж перестаёт быть перепиской и становится документом приёмки: по нему оформляется протокол испытаний нагрузкой, и именно на этом этапе важно, чтобы критерии приёмки были записаны в чертеже, а не обсуждались постфактум.
Наш завод работает с 1979 года и изготавливает пружины диаметром проволоки от 0,1 до 80 мм — от холодной навивки тонкой проволоки до горячей навивки прутка с длиной развёртки до 18 метров; серийная мощность — 900 тонн в месяц. Испытание нагрузкой идёт на стендах от 50 Н до 60 тонн, поэтому по чертежу принимаются и пружины точной механики, и крупногабаритные изделия для горного оборудования. Система качества — IATF 16949:2016 (включает требования ISO 9001:2015, сертификат Intertek №0495241).
Пришлите чертёж — в PDF, DWG или фотографией, если документ бумажный, — в Telegram-бот @xulong_ru_inquiry_bot (файлы прикладываются прямо в чат) или через форму на странице контактов. Инженер проверит технологичность, укажет, каких данных не хватает для расчёта, и вернётся с предложением: цена, срок, условия приёмки — по вашей номенклатуре, а не по усреднённому прайсу.
Нужен расчёт по конкретному изделию? Пришлите чертёж или опишите условия работы узла — инженер завода подготовит предложение. Контакт: info@xulong-pruzhiny.com.