Горячая навивка пружин до 80 мм: процесс и границы поставщиков
Как устроена горячая навивка пружин до 80 мм: нагрев, закалка, отпуск, дробеструйное упрочнение и контроль нагрузки от 50 Н до 60 т — и что проверить у поставщика.
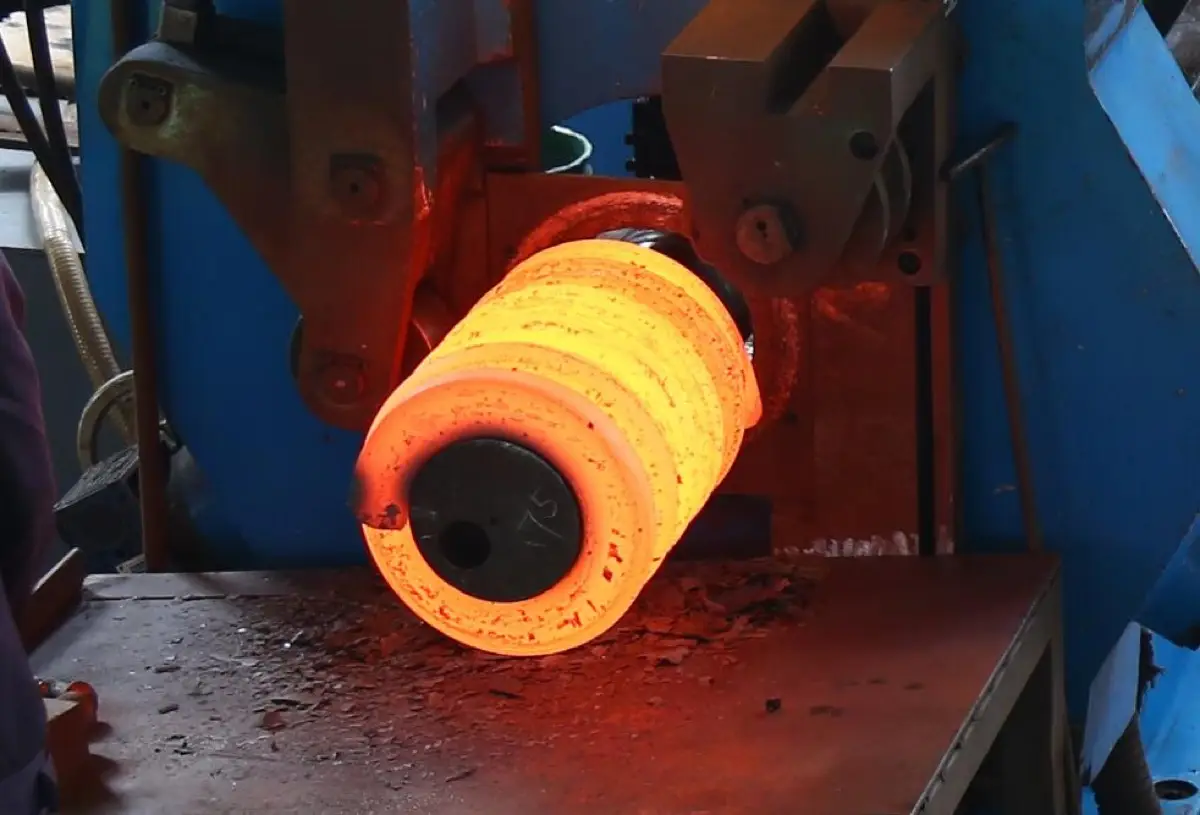
Когда пружине нужен пруток диаметром 40, 60 или 80 мм, круг поставщиков сужается резко и незаметно для заказчика: большинство предложений на рынке написано под холодную навивку, и покупатель узнаёт о границе возможностей уже после того, как отправил чертёж. Между тем именно горячая навивка определяет, получится ли у вас упругий элемент для виброизоляции крупной машины, опорная пружина дробильного или грохотального узла, подвеска тяжёлой техники — или вместо неё вы получите вежливый отказ и потерянные недели. В этой статье мы разбираем процесс горячей навивки так, как его видит производство: где проходит граница между холодной и горячей технологией, из каких этапов состоит цикл изготовления крупной пружины, зачем ей дробеструйное упрочнение и как устроен контроль готового изделия.
Мы производим пружины с 1979 года и работаем по всей линейке диаметров проволоки и прутка — от 0,1 до 80 мм, включая горячую навивку до 80 мм при длине развёртки до 18 м; серийная мощность — 900 тонн в месяц. Система качества — IATF 16949:2016 (включает требования ISO 9001:2015, сертификат Intertek №0495241). Ниже — то, что мы сами считаем главным в этой технологии и что стоит проверять у любого поставщика крупной пружины.
1. Где заканчивается холодная навивка и начинается горячая
Технологическую границу рисует не маркетинг, а механика материала. Холодная навивка работает с проволокой, которая получила свои окончательные свойства ещё на этапе волочения: стан просто изгибает её без нагрева, а готовая пружина проходит лишь низкотемпературный отпуск для снятия напряжений. У такого способа отличная повторяемость и чистая поверхность, но есть физический потолок — усилие станка и пластичность холоднотянутой проволоки. В справочной литературе по расчёту (EN 13906-1) холодная навивка описана для прутка примерно до 20 мм, а горячая навивка — от 8 мм и выше; в реальном производстве разумная зона перехода у большинства цехов лежит в диапазоне 14–20 мм.
Что меняется при переходе на горячую технологию:
| Параметр | Холодная навивка | Горячая навивка |
|---|---|---|
| Диаметр заготовки | как правило, 0,1–20 мм | как правило, от ~14–20 мм и до 80 мм и более |
| Состояние материала при навивке | холоднотянутая проволока, нагрев не используется | пруток нагревается до температуры закалки марки |
| Откуда берётся прочность | наклеп при волочении | термообработка: закалка + отпуск |
| Типовое оборудование | пружинно-навивочные автоматы | нагревательная печь, навивочный стан, закалочная ванна, отпускная печь |
| Типовые изделия | пружины сжатия/растяжения/кручения малых и средних сечений | опорные и виброизолирующие пружины, подвеска тяжёлой техники, пружины дробилок и грохотов |
| Поверхность | чистая «проволочная» поверхность, почти не требует обработки | окалина снимается дробеструйной обработкой после термообработки |
Практический вывод для покупателя: если ваш чертёж — это пруток 20 мм и меньше, холодная навивка почти всегда быстрее и дешевле. Если сечение 25 мм и выше — вы уже на территории горячей навивки, и здесь нужно проверять не прайс-лист, а саму технологическую цепочку поставщика.
2. Как устроен процесс: нагрев, навивка, закалка, отпуск, правка
Горячая навивка — это единая термомеханическая цепочка, где каждый этап закладывает свойства готовой пружины. Разбивку по этапам удобно держать перед глазами, когда вы оцениваете производство или читаете его отчёты:
| Этап | Что происходит | Что определяет |
|---|---|---|
| 1. Нагрев | Пруток нагревается до температуры закалки, установленной для марки стали | Равномерность прогрева по длине и сечению — от неё зависит стабильность геометрии и результатов закалки |
| 2. Навивка | Пластично нагретый пруток навивается на оправку стана | Шаг, наружный диаметр, число витков; геометрию править после закалки дорого и не всегда возможно |
| 3. Закалка | Навитая заготовка быстро охлаждается в закалочной среде | Формирование структуры, от которой зависят твёрдость и упругие свойства |
| 4. Отпуск | Нагрев до заданной температуры с выдержкой | Снятие закалочных напряжений, итоговая твёрдость и вязкость — баланс «прочность ↔ живучесть» |
| 5. Правка и обработка торцов | Правка геометрии, шлифовка опорных витков в плоскость | Перпендикулярность торцов и равномерность передачи нагрузки по виткам |
Ключевая особенность цепочки — её несимметричная цена ошибок. На холодной навивке почти всё можно «доиграть» после: подправить шаг, подшлифовать, заменить заготовку. В горячей навивке брак на раннем этапе (недогрев, перекос навивки, нарушение режима закалки) всплывает только на контроле готовой пружины — когда в неё уже вложены и материал, и печные часы. Поэтому у серьёзного производства контроль стоит не только в конце цепочки, а на входе (сертификаты прутка), в середине (температурные режимы) и в конце (испытания) — подробнее о системе контроля качества на нашем сайте.
3. Дробеструйное упрочнение и стабилизация: зачем они крупной пружине
После отпуска поверхность горяченавитой пружины содержит два минуса: окалину от нагрева и растягивающие напряжения на поверхностном слое. С первым справляется дробеструйная обработка — она снимает окалину и готовит поверхность. Но для ресурса важнее вторая функция того же процесса: дробеструйное упрочнение.
Смысл упрочнения в том, что поток дроби создаёт в поверхностном слое остаточные напряжения сжатия. Усталостная трещина в пружине почти всегда стартует с поверхности, в зоне максимальных растягивающих напряжений; слой сжатия работает как барьер, который трещине нужно «пройти», прежде чем начнётся рост. Для крупной пружины, которая служит в вибрационной машине миллионы циклов, дробеструйное упрочнение — один из самых выгодных по цене/ресурсу этапов всей технологии, и мы считаем его обязательным для ответственных изделий, а не опцией по запросу.
Вторая процедура — стабилизация: готовую пружину нагружают усилием выше расчётного рабочего и выдерживают. Это принудительно доводит до конца упругое последействие — остаточную осадку, которая иначе проявится у заказчика в первые недели эксплуатации. Пружина, прошедшая стабилизацию, сохраняет свободную высоту и жёсткость под рабочей нагрузкой; для опорных и виброизолирующих узлов это разница между «поставили и забыли» и «через квартал подкручиваем регулировку».
Отдельно подчеркнём для заказчиков: при обсуждении с поставщиком уточняйте именно дробеструйное упрочнение с режимом и контролем, а не просто «дробеструй» как cleaning-операцию. Внешне результат выглядит одинаково — чистая поверхность; по ресурсу это разные вещи.
4. Контроль: геометрия, твёрдость, нагрузка от 50 Н до 60 т
Готовая крупная пружина проверяется по трём группам показателей.
Геометрия. Свободная высота, наружный и внутренний диаметр, шаг, перпендикулярность торцов, состояние опорных витков. Контроль геометрии ведётся по каждой пружине — это дёшево и отсеивает технологические сбои навивки и правки.
Твёрдость после термообработки. Твёрдость — самый быстрый индикатор качества закалки и отпуска: если режим нарушен, это видно по числу на приборе ещё до всяких усталостных испытаний. Проверяется по партии с фиксацией в протоколе.
Нагрузочные испытания. Главная проверка для покупателя: пружина сжимается на испытательном стенде до рабочего и контрольного усилия, фиксируются усилие–осадка и остаточная деформация. Наш диапазон испытательных стендов — от 50 Н до 60 т, что покрывает всё: от мелких витых изделий до опорных пружин под тяжёлую технику. По каждой партии заказчик получает протокол испытаний и паспорт изделия; для новых позиций возможна отправка образцов — в стандартном цикле мы готовим образцы за 48 часов и отгружаем на проверку заказчику до запуска серийной партии.
Если вы сверяете требования к пружине с ГОСТ и DIN (какие классы, разряды, допуски применимы к вашему изделию), мы разбирали это в отдельной статье о требованиях ГОСТ и DIN к пружинам — там же о том, почему стандарты двух систем не пересчитываются один в другой напрямую.
5. Почему 80 мм — не «ещё немного больше», а другой уровень оборудования
Со стороны кажется, что горячая навивка 80 мм отличается от 50 мм только цифрой в заказе. По факту рост диаметра тянет за собой весь производственный контур:
- Печь. Пруток 80 мм требует глубокого и равномерного прогрева по сечению; печь, рассчитанная на 40–50 мм, на толстом прутке даёт недогрев сердцевины — и все последствия закалки «по холодной середине».
- Мощность навивочного стана. Усилие пластического изгиба растёт примерно с кубом диаметра: пруток 80 мм требует качественно другого стана, чем 40 мм, другой оправки и другого привода.
- Масса и логистика внутри цеха. При 80 мм и длине развёртки до 18 м одна заготовка весит сотни килограммов; без соответствующей крановой оснастки и стендов навивка и закалка физически не выполняются в регламентное время.
- Закалочная и отпускная оснастка — ванны и печи, рассчитанные на такую массу и сечение, с контролем фактической температуры, а не «по цвету».
- Контрольный стенд под 60-тонные усилия — без него крупная пружина уезжает заказчику непроверенной.
Именно поэтому круг производителей, которые берут 60–80 мм стабильно и серийно, а не «один раз под заказ», невелик — и в России, и глобально. Наша линейка 0,1–80 мм в одном производстве означает, что узел с мелкой пружиной и крупной опорной пружиной можно заказать у одного поставщика с одной системой качества — обзор крупногабаритных пружин с параметрами на сайте.
6. Что мы просим у заказчика для расчёта
Чтобы рассчитать горяченавитую пружину и назвать реальный срок, нам достаточно шести позиций. Чем полнее исходные данные, тем точнее КП и тем меньше итераций:
| Параметр | Что указать | Если данных нет |
|---|---|---|
| Чертёж | Формат ГОСТ 2.401-68 или DIN — принимаем оба | Достаточно эскиза с размерами |
| Сечение прутка | Диаметр, мм (наша горячая навивка — до 80 мм) | Подберём по нагрузке и габаритам узла |
| Геометрия | Свободная высота, наружный диаметр, число витков | Пришлём размеры узла или старой пружины |
| Нагрузка/жёсткость | Рабочее усилие и ход (или жёсткость, Н/мм) | Опишем по назначению узла вместе с вами |
| Материал и среда | Марка стали или условия: нагрузка, влага, запылённость; зимние отрицательные температуры узла учитываем как условие эксплуатации при подборе марки | Предложим марку по условиям работы |
| Партия и сроки | Количество, график поставки | Рассчитаем экономичные варианты партии |
Дальше схема стандартная: расчёт и коммерческое предложение, образцы за 48 часов для проверки у вас, протоколы испытаний с партии, отгрузка. Если узел нестандартный (виброизоляция, опора под технику, нестандартная навивка), начните с эскиза — доработаем формулировку ТЗ вместе.
Готовы посчитать вашу крупную пружину? Пришлите чертёж или параметры узла через Telegram-бот @xulong_ru_inquiry_bot или через форму на странице контактов — ответим с расчётом, сроками и предложением по образцам.
Нужен расчёт по конкретному изделию? Пришлите чертёж или опишите условия работы узла — инженер завода подготовит предложение. Контакт: info@xulong-pruzhiny.com.