Контроль качества пружин на заводе: испытания 50 Н – 60 т
Как устроен контроль качества пружин: входной контроль проволоки, испытание нагрузкой от 50 Н до 60 т, геометрия и твёрдость, протоколы испытаний и паспорт партии.
Покупатель пружин в России или Казахстане почти никогда не видит цех, в котором делают его деталь: между заказом и отгрузкой — тысячи километров, таможня и график чужого производства. Единственный язык, на котором завод может доказать качество партии, — измерение и документ. Ошибка, которая на бумаге выглядит как «допуск ±1 мм», в эксплуатации превращается в перекос грохота, просадку виброопоры или отказ узла в разгар сезона. Поэтому в этой статье мы разбираем контроль качества так, как он устроен на производстве, а не в буклете: какие уровни проходит пружина до отгрузки, что именно показывает испытание нагрузкой от 50 Н до 60 т, какие приборы работают в заводской лаборатории и какие документы должны ехать вместе с партией.
Мы выпускаем пружины с 1979 года по всей линейке диаметров проволоки и прутка — от 0,1 до 80 мм, включая горячую навивку до 80 мм при длине развёртки до 18 м; серийная мощность — 900 тонн в месяц. Система качества — IATF 16949:2016 (включает требования ISO 9001:2015, сертификат Intertek №0495241). Всё, что описано ниже, — это то, что мы делаем на собственном оборудовании, без привлечения сторонних лабораторий для рутинных операций.
Три уровня контроля: материал, процесс, готовая партия
Первое, что стоит понять покупателю: контроль качества пружины — это не одна «финишная» проверка перед упаковкой. Если дефект материала или термообработки всплыл только на готовом изделии, исправлять уже поздно — партию придётся переделывать целиком. Поэтому контроль строится в три уровня, и у каждого — свои приборы и свой документ.
| Уровень | Что проверяем | Основные средства | Документ на выходе |
|---|---|---|---|
| Входной контроль материала | химический состав и механические свойства проволоки, сертификаты бухт | сертификаты металлургических заводов, испытание на растяжение | сертификат материала, журнал прослеживаемости партий |
| Контроль процесса | твёрдость после термообработки, геометрия навивки, режим дробеструйного упрочнения | твёрдомер, проектор, протоколы режимов | записи контроля по партиям |
| Приёмка готовой партии | усилие и характеристика нагрузки, геометрия, покрытие, маркировка | испытательные машины 50 Н – 60 т, камера соляного тумана | протокол испытаний, паспорт изделия |
Такая схема — не наша изобретение, а логика любой системы менеджмента качества уровня автопрома. Разница между поставщиками в том, выполняется она формально (или не выполняется вовсе) или каждый уровень реально укомплектован приборами и людьми. Поэтому дальше мы пройдём по всем трём уровням — с конкретикой по оборудованию и документам.
Входной контроль материала: прослеживаемость начинается с бухты
Материал определяет бо́льшую часть ресурса пружины: ошибка на этапе проволоки не лечится ни навивкой, ни термообработкой. Мы покупаем проволоку и пруток напрямую у металлургических заводов — в числе поставщиков Baowu (Baosteel), Kobe Steel (Япония), Bekaert (Бельгия) и Qingdao Special Steel — и храним каждую партию с прослеживаемостью по сертификату. Наиболее востребованные марки в наших заказах: 65Mn, 60Si2Mn, 55CrSi, 51CrV4, 50CrV, а также нержавеющая сталь 304/316.
Что входит во входной контроль:
- сверка сертификата бухты с маркой и размером в заказе — каждой бухте присваивается внутренний номер, по которому партию можно проследить от склада до готовой пружины;
- испытание на растяжение образцов проволоки: машина строит диаграмму усилия, по которой фиксируются прочностные свойства партии. Например, на проволоке 60Si2Mn диаграмма растяжения с пределом прочности 1776 МПа — это реальный протокол из нашей лаборатории, а не справочная цифра;
- проверка поверхности и диаметра по партиям: диаметр проволоки — базовый параметр всей дальнейшей геометрии.
Практический вывод для покупателя: сертификат материала должен ехать с партией всегда. Если поставщик ограничивается словами «материал хороший», у вас нет ни прослеживаемости, ни основания для входного контроля на своём предприятии. Крупные пружины горячего формирования особенно чувствительны к марке и режиму закалки — о том, как устроена их технология, мы писали отдельно.
Испытание нагрузкой от 50 Н до 60 т: что именно проверяется
Главный приёмо-сдаточный параметр любой пружины — усилие. Для миниатюрной пружины контакта это десятки ньютонов, для опорной пружины виброизолятора или подвески тяжёлой техники — десятки тонн. Диапазон наших испытательных машин — от 50 Н до 60 т, и таких стендов на заводе шесть: контроль не превращается в очередь и не становится «выборочным по усталости оператора».
Что фиксируется при испытании:
| Параметр | Что записываем | Зачем это покупателю |
|---|---|---|
| Усилие при рабочей высоте | фактическое значение F при заданной высоте сжатия | главный приёмо-сдаточный показатель: узел соберётся и будет работать так, как рассчитано |
| Характеристика нагрузки | диаграмма «усилие – перемещение» по точкам | показывает реальную жёсткость и любые нелинейности, а не только одну точку |
| Соответствие чертежу | допуск на усилие по ТЗ | партия принимается не «на глаз», а против согласованных границ |
| Остаточная деформация | проверка после контрольного нагружения | выявляет недоотпуск и другие дефекты термообработки |
Объём контроля — предмет договора: по критичным позициям мы испытываем каждую пружину партии, по остальным — выборку по согласованной схеме, и это фиксируется в ТЗ до запуска, а не после спора о браке. Для пружин грохотов и дробилок, где пружина работает в режиме ударных циклических нагрузок, мы подробно разбирали выбор по шести параметрам — испытание нагрузкой там лишь часть картины, но именно она закрывает вопрос «а та ли жёсткость приехала».
Отдельно честно скажем, чего в этой статье нет: мы не приписываем себе ресурсных обещаний вида «прослужит N лет» и не выдаём желаемое за испытанное. Ресурс при циклических нагрузках обеспечивается связкой «материал + термообработка + дробеструйное упрочнение + расчёт», а если ваша методика требует усталостных испытаний сторонней лаборатории, мы помогаем корректно подготовить образцы и технические требования.
Геометрия, твёрдость и поверхность: приборы, а не визуальный осмотр
После нагрузки вторые по значимости группы параметров — геометрия, твёрдость и качество поверхности:
- Геометрия. Для малых и средних пружин — инструментальный контроль диаметров, высоты и шага; для точных позиций — проекционный измеритель (2.5D-проектор), который переносит контур изделия на экран с измерением по двум осям. Для крупных пружин горячей навивки геометрия проверяется по контрольным точкам чертежа.
- Твёрдость. Самый быстрый индикатор качества закалки и отпуска: если режим нарушился, твёрдомер покажет это раньше любых других признаков. Контроль — по каждой термообработанной партии, результат идёт в протокол.
- Металлография. Металлографический микроскоп позволяет увидеть структуру металла после термообработки — это инструмент разбора причин, а не ежедневной приёмки, но иметь его на заводе принципиально важно: спор о партии закрывается шлифом, а не перепиской.
- Покрытия. Камера соляного тумана на заводе проверяет коррозионную стойкость покрытий — цинкование, катафорез, Dacromet, оксидирование и другие — по режимам, согласованным в ТЗ. Мы не называем «универсальные» сроки службы покрытия: условия эксплуатации у грохота в карьере и у бытовой техники разные, и режим испытания назначается под задачу.
- Дробеструйное упрочнение. Для пружин под ударные и циклические нагрузки упрочнение — ключевой фактор ресурса; на каждую обработанную партию ведётся протокол режима.
Документы партии: протокол испытаний и паспорт изделия
Испытание, результат которого не записан, для покупателя не существует. Поэтому финальный уровень контроля — документальный:
- протокол испытаний партии — усилия, диаграммы, твёрдость, объём контроля, идентификация партии;
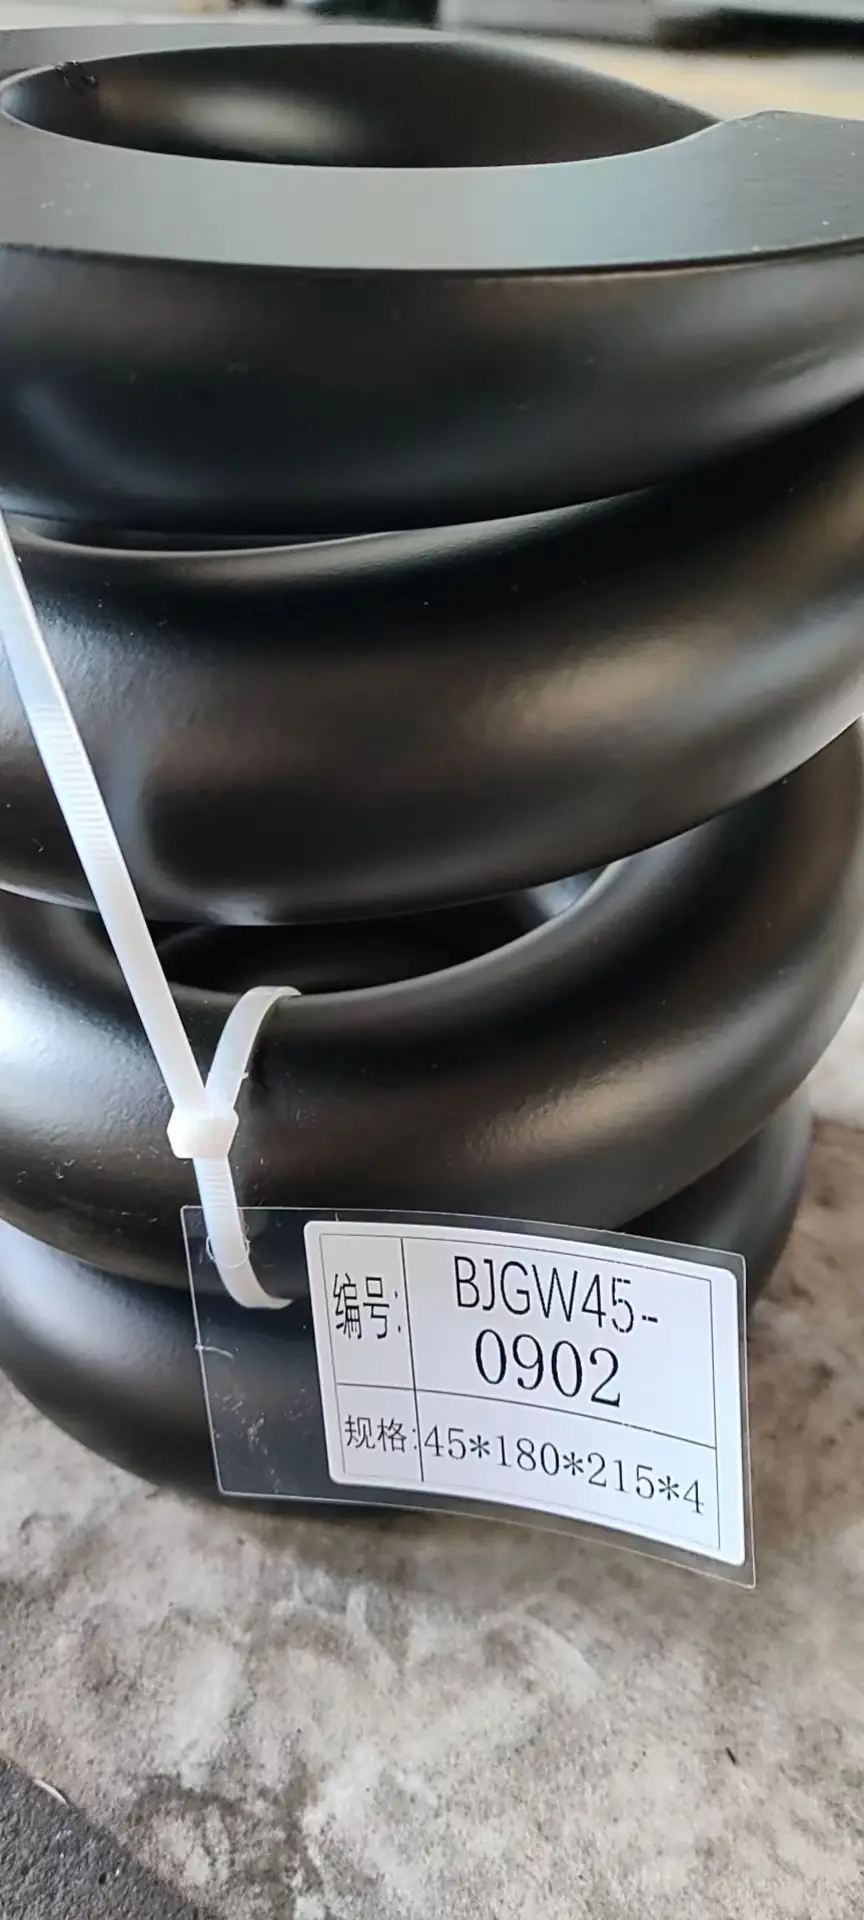
- технический паспорт изделия — материал, твёрдость, усилие, покрытие; на крупных пружинах каждая имеет уникальную бирку с номером и спецификацией, по которой можно восстановить историю именно этой пружины;
- маркировка упаковки и сопроводительных документов — с русскоязычными данными, чтобы приёмка на вашем складе не превращалась в расшифровку иероглифов;
- комплект для декларирования ЕАС — сертификат системы качества и протоколы механических испытаний.
Важная оговорка, которую мы делаем всегда: завод не является российским юридическим лицом и не оформляет сертификаты ЕАС от своего имени. Мы предоставляем импортёру полный комплект технических документов, чтобы декларирование и входной контроль проходили без сюрпризов. Перечень документов согласовывается до заказа — вместе с общим описанием системы качества, где собраны все типы контроля завода.
Чек-лист покупателя: что зафиксировать до заказа
Контроль качества — предмет договора, а не жест доброй воли. Перед размещением заказа зафиксируйте:
- Усилия и высоты — усилие при рабочей высоте и допуск на него в ТЗ; одной жёсткости без точек недостаточно.
- Объём контроля — 100 % партии или выборка; какая схема действует, должно быть написано.
- Перечень документов — протокол испытаний, паспорт изделия, сертификат материала — поимённо.
- Маркировку — требования к биркам и русскоязычным данным на упаковке.
- Образцы до серии — образцы за 48 часов после согласования чертежа: вы проверяете их в своём узле, серия стартует только после вашего подтверждения.
- Входной контроль у себя — сравните прибывшую партию с протоколом: усилие на своей испытательной станции или стенде, геометрия, маркировка.
Полный цикл проверки — от расчёта и КП до образцов и серийной партии — замыкается на документах: если поставщик согласен на этот список спокойно, это хороший знак; если «протокол потом пришлём» — это ответ тоже.
Как с нами связаться: напишите в Telegram-бот @xulong_ru_inquiry_bot — чертёж можно приложить прямо в чат — или заполните форму на странице контактов. Инженер ответит, какие испытания войдут в приёмку вашей партии и какие документы поедут вместе с ней. Крупногабаритные пружины горячего формирования и их испытания — в разделе «Крупногабаритные пружины».
Нужен расчёт по конкретному изделию? Пришлите чертёж или опишите условия работы узла — инженер завода подготовит предложение. Контакт: info@xulong-pruzhiny.com.