Пружины для виброизоляции промышленного оборудования: подбор и заказ
Как подобрать пружины для виброизоляции промышленного оборудования: границы применимости, пять входных данных, шесть вопросов заводу и типичные ошибки заказа.
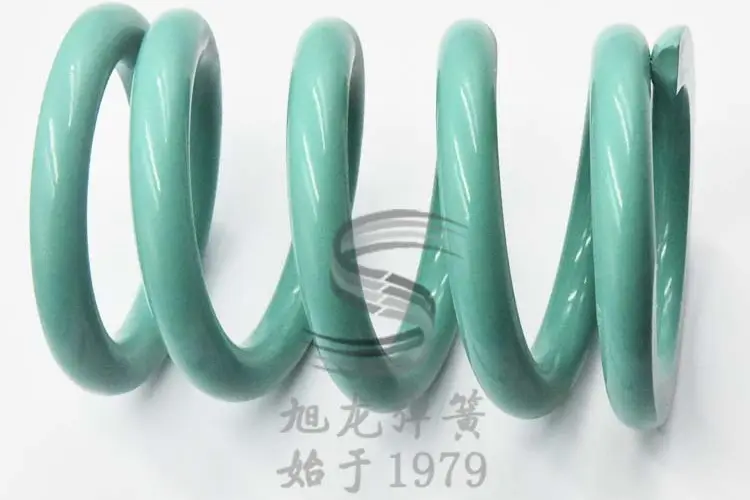
Пружинная виброопора — узел, в котором вся виброизоляция держится на одной детали: упругом элементе. Корпус, тарельчатое основание, демпфирующая вставка и крепёж играют свою роль, но именно пружина определяет, как узел поведёт себя под расчётной нагрузкой через год и через пять. Поэтому когда станок, чиллер, насосный агрегат или пресс начинают передавать вибрацию в фундамент, вопрос «кто делал пружину и с каким контролем» возникает раньше, чем вопрос о корпусе.
Эта статья — для инженера или закупщика, который подбирает пружины для виброизоляции промышленного оборудования и готовит заказ на завод. Мы разберём, где проходит граница между пружинной и резиновой опорой, какие пять данных нужны заводу для изготовления, чем отличаются типоисполнения опор, какие шесть вопросов стоит задать производителю до заказа и какие ошибки чаще всего всплывают уже после монтажа.
Сразу оговорим границы ответственности. Изготовление и настройку виброизоляционной системы — подбор схемы опор, расчёт собственных частот, увязку с фундаментом — выполняет проектировщик оборудования или проектная организация. Задача завода-изготовителя пружин другая: сделать упругий элемент точно под согласованные параметры и подтвердить их измерениями. Обзор устройств и применений пружинных виброизоляторов мы даём на странице промышленных виброизоляторов, здесь же — практическая сторона подбора и заказа.
Когда пружинная опора, а когда резиновая: границы применимости
Первый вопрос, который делит все задачи виброизоляции на два лагеря: что использовать в качестве упругого элемента — пружину или резиновую опору. Однозначного «лучше/хуже» здесь нет; выбор определяется двумя величинами — нагрузкой на опору и частотой возмущающих воздействий.
Пружинная опора выигрывает там, где масса большая, а требуемая осадка под статической нагрузкой значительная: чем больше статический прогиб упругого элемента, тем ниже собственная частота опоры и тем шире диапазон возмущений, от которых она работает. Металлическая пружина держит нагрузку годами без ползучести, устойчива к температуре, маслу и загрязнённой цеховой среде, где резина стареет и теряет свойства. Резиновая опора, в свою очередь, компактна, даёт затухание «в материале» и хорошо работает с лёгким оборудованием на высоких частотах возбуждения.
| Критерий | Пружинная опора | Резиновая опора |
|---|---|---|
| Нагрузка на узел | от десятков ньютонов до десятков тонн на элемент | ограничена; на больших массах требует многоразмерных блоков |
| Статический прогиб | большой — собственная частота опоры низкая | малый — опора жёстче |
| Частота возбуждения | эффективна на низких частотах | эффективнее на высоких частотах |
| Затухание | добавляется отдельным демпфером | встроено в материал |
| Среда | металл: масло, СОЖ, пыль, перепады температур | резина чувствительна к среде и стареет |
| Ползучесть под нагрузкой | практически отсутствует | проявляется со временем |
На практике два исполнения часто соседствуют: пружина несёт статическую нагрузку и задаёт низкую собственную частоту, а демпфирующий элемент добавляет затухание на резонансных режимах пуска и останова. Для заказчика это означает одно: пружину нужно заказывать не «вообще», а под конкретные нагрузку, прогиб и условия узла — и требовать от завода подтверждения этих параметров измерением.
Что определяет подбор: пять входных данных
Подбор пружины для виброопоры — это не выбор из каталога, а изготовление под расчёт. Чем полнее входные данные, тем короче путь от запроса до годной партии. Пять позиций ниже — минимум, без которого завод вынужден «угадывать» за проектировщика, а это худший из сценариев.
| Входная данная | Что даёт заводу | Что происходит, если её нет |
|---|---|---|
| Нагрузка на одну опору | рабочий диапазон усилия, диаметр проволоки/прутка, число витков | пружину считают «по весу оборудования на глаз», запас оказывается случайным |
| Расчётная жёсткость или статический прогиб | целевая жёсткость, по которой ведётся приёмка партии | неизмеримо: «жёсткая/мягкая» не критерий, спор при приёмке неизбежен |
| Характер возбуждения (частота, удары, пики) | решение о дробеструйном упрочнении, запасе по нагрузке, стабилизации | динамический узел делают как статический — виток устаёт раньше срока |
| Среда (масло, влага, улица, стружка) | выбор покрытия и стали | покрытие «стандартное» не держит среду — коррозия меняет работу узла |
| Габарит и присоединение (посадочные места, высота) | геометрия торцов, форма опорных витков, допуски по высоте | пружина «почти подходит», монтаж переделывают на площадке |
Отдельно скажем о жёсткости, потому что именно вокруг неё строится вся приёмка. Виброакустический расчёт оборудования выполнен под конкретную жёсткость опор; если реальные пружины «плывут» по усилию, расчёт теряет смысл ещё до монтажа. Поэтому в заказе жёсткость фиксируется числом (усилие при заданной высоте или нагрузке), а завод подтверждает её протоколом испытаний — не выборочно, а по контролируемой партии. Как такие параметры формулируются в технической документации, мы разбирали в статье о параметрах чертежа пружины.
Одиночная опора, группа и исполнение с демпфером
Второй практический вопрос — как пружины работают в узле. Схем немного, и от схемы зависит, что именно вы должны зафиксировать в заказе.
Одиночная опора — одна пружина несёт одну точку оборудования. Здесь критично совпадение реальной жёсткости с расчётной и качество опорных витков: перекос посадки передаёт нагрузку на край витка, и усталостный ресурс падает непропорционально.
Группа опор — оборудование стоит на четырёх-шести и более пружинах. Ключевой риск — неравномерное распределение массы: если пружины в группе подобраны без учёта реального центра тяжести, часть узлов недогружена, часть перегружена, и «средняя жёсткость группы» ничего не гарантирует. Для серийных применений (чиллеры, вентиляционные агрегаты, центрифуги) важна ещё и повторяемость от партии к партии: конвейерный выпуск опор невозможен, если каждый набор пружин надо индивидуально «доводить».
Исполнение с демпфером — пружина в корпусе с демпфирующим элементом или в связке с ним. Пружина здесь остаётся упругим элементом, но к ней добавляются требования по форме торцов и посадке в корпус: свободная длина, диаметр, соосность опорных поверхностей должны выдерживаться жёстче, чем в открытой опоре. То же касается подвесных виброизоляторов для трубопроводов и вентиляции: малогабаритная пружина малых диаметров проволоки работает в стеснённом корпусе, и геометрия здесь значит не меньше, чем усилие.
| Схема | Ключевое требование к пружине | Что фиксировать в заказе |
|---|---|---|
| Одиночная опора | точное совпадение жёсткости с расчётом | усилие при рабочей высоте, допуск, протокол |
| Группа опор | повторяемость внутри набора и между партиями | разброс усилия по набору, маркировка, контроль по партии |
| Опора с демпфером / в корпусе | геометрия посадки: длина, соосность, торцы | свободная высота, параллельность торцов, допуски |
| Подвесной изолятор | малогабаритность при заданном усилии | диаметр проволоки, свободная длина, усилие поджатия |
Во всех четырёх случаях пружину изготавливает завод по чертежу или по согласованным параметрам, а корпус и демпфер — изготовитель опоры либо по тем же чертежам. Граница та же, что и в начале статьи: схему узла определяет проектировщик, за параметры упругого элемента отвечает завод.
Что уточнить у завода: шесть вопросов перед заказом
Ответы на шесть вопросов ниже отделяют производителя, который умеет делать упругие элементы для виброопор, от фабрики, которая «тоже делает пружины». Формулировки требуют конкретики — числа, оборудования, документа, — поэтому общие фразы в ответе сами по себе диагностичны.
| № | Вопрос | Что показывает ответ |
|---|---|---|
| 1 | В каком диапазоне диаметров вы навиваете и с какого диаметра начинается горячая навивка? | реальный технологический диапазон; для крупных опор прессов и тяжёлых агрегатов нужна горячая навивка прутка — до 80 мм при длине развёртки до 18 м |
| 2 | Чем и как вы контролируете жёсткость и усилие: на каком оборудовании, в каком диапазоне? | испытательная база: приёмка по нагрузке на стендах от 50 Н до 60 т закрывает и малые подвесные пружины, и крупные опорные элементы |
| 3 | Применяете ли вы дробеструйное упрочнение и для каких узлов? | понимание усталостной прочности; для динамически нагруженных опор (насосы, компрессоры, прессы) упрочнение — маркер зрелого процесса |
| 4 | Какие покрытия вы предлагаете под масляную, влажную и уличную среду? | отношение к условиям эксплуатации: цинкование, катафорез, Dacromet — выбор под среду, а не «стандартное покрытие» |
| 5 | Как вы обеспечиваете повторяемость усилия внутри партии и от партии к партии? | зрелость процесса для серийных виброопор: контроль усилия по партии, а не выборочно |
| 6 | Какие документы идут с партией: сертификаты материала, протоколы испытаний, паспорт? | прослеживаемость и приёмка по записанным критериям, а не «на доверии» |
К этому списку стоит добавить один организационный вопрос: кто подтверждает соответствие системы менеджмента качества. Для поставок в промышленные цепочки ориентир — сертифицированная система по IATF 16949:2016 (включает требования ISO 9001:2015; сертификат Intertek №0495241 у нашего завода): такой аудит предполагает контроль процесса и прослеживаемость, а не только конечное изделие.
Отдельный практический момент — запасные пружины для сервисных задач. Виброопоры работают годами, и замена упругих элементов наступает тогда, когда исходный заказчик уже не помнит параметры партии. Если завод ведёт архивные протоколы и держит оснастку, повторный заказ партии по старому чертежу занимает дни, а не недели; как организовать складской запас пружин под оборудование, у нас есть отдельная статья.
Типичные ошибки: резонанс, неравномерная нагрузка, неучтённые усилия
Большинство проблем с виброизоляцией всплывает не на приёмке, а после монтажа. Четыре ошибки ниже — самые частые, и все четыре дешевле предотвратить на этапе заказа.
Резонанс. Если собственная частота опорной системы оказывается близка к частоте возмущающей силы, узел не изолирует, а усиливает вибрацию. Расчётная часть этой задачи лежит на проектировщике, но у завода есть своя роль: реальная жёсткость пружины должна совпадать с расчётной, и это подтверждается протоколом, а не подписью в накладной. Расхождение между расчётной и фактической жёсткостью — первая причина «внезапного» резонанса у оборудования, которое по проекту должно работать тихо.
Неравномерная нагрузка по группе. Оборудование с смещённым центром тяжести ставят на четыре одинаковые пружины — и получают четыре разных рабочих прогиба. Правильнее заказывать пружины группами с учётом распределения массы: разные жёсткости или разные свободные высоты по позициям, с маркировкой, чтобы монтажники не перепутали. Завод, который при приёмке спрашивает про центр тяжести, экономит вам эту переделку.
Неучтённые усилия от трубопроводов и присоединений. Опоры подбирают под вес агрегата, а забывают реакции патрубков, присоединённых коммуникаций и температурные расширения: пружина работает под нагрузкой, на которую не рассчитывалась. Решение — заложить эти усилия в ТЗ заранее; со стороны завода это выражается запасом по нагрузке и уточнением рабочих высот.
Ударные режимы пуска и останова. Дизель-генераторы, прессы, трансформаторы при коротких замыканиях сети дают пики, многократно превышающие рабочую нагрузку. Для таких узлов важны упрочнённый виток, стабилизация и ограничители хода в конструкции опоры. Пружину «под статический вес» здесь заказывать бессмысленно — она пройдёт приёмку и не переживёт первый месяц пусков.
Общий знаменатель всех четырёх ошибок один: параметры узла и параметры пружины не сведены в один документ. Порядка минут стоит попросить проектировщика записать нагрузку, прогиб и среду в ТЗ — и недели стоит переделывать опоры на смонтированном оборудовании.
Как выглядит заказ у производителя
Когда входные данные собраны, цепочка короткая. По запросу с параметрами узла завод готовит расчёт и коммерческое предложение в течение 24 часов; по согласованному чертежу изготавливаются образцы за 48 часов для проверки у вас; после подтверждения образцов запускается партия с приёмкой по нагрузке и комплектом протоколов. Серийные применения идут с контролем усилия по партии и прослеживаемостью от плавки материала до упаковки.
Как это выглядит у нас. Завод работает с 1979 года; диапазон навивки — от 0,1 до 80 мм: от малогабаритных пружин подвесных виброизоляторов до горячей навивки прутка с длиной развёртки до 18 метров под опоры прессов и тяжёлых агрегатов; серийная мощность — 900 тонн в месяц. Испытание нагрузкой идёт на стендах от 50 Н до 60 тонн, поэтому приёмке по усилию подлежит и подвесная пружина вентиляции, и опорный элемент дробильного узла; система менеджмента качества сертифицирована по IATF 16949:2016 (включает требования ISO 9001:2015, сертификат Intertek №0495241).
Если вы подбираете пружины под виброопоры и хотите сверить параметры с производством — пришлите нагрузку, расчётный прогиб и условия среды в Telegram-бот @xulong_ru_inquiry_bot или через форму на странице контактов: вернёмся с расчётом и КП в течение 24 часов, а по согласованному чертежу поставим образцы за 48 часов с протоколом испытаний. Для крупногабаритных опорных элементов под прессы и тяжёлое оборудование смотрите также нашу статью о горячей навивке пружин до 80 мм и страницу крупногабаритных пружин.
Нужен расчёт по конкретному изделию? Пришлите чертёж или опишите условия работы узла — инженер завода подготовит предложение. Контакт: info@xulong-pruzhiny.com.